 供应信息


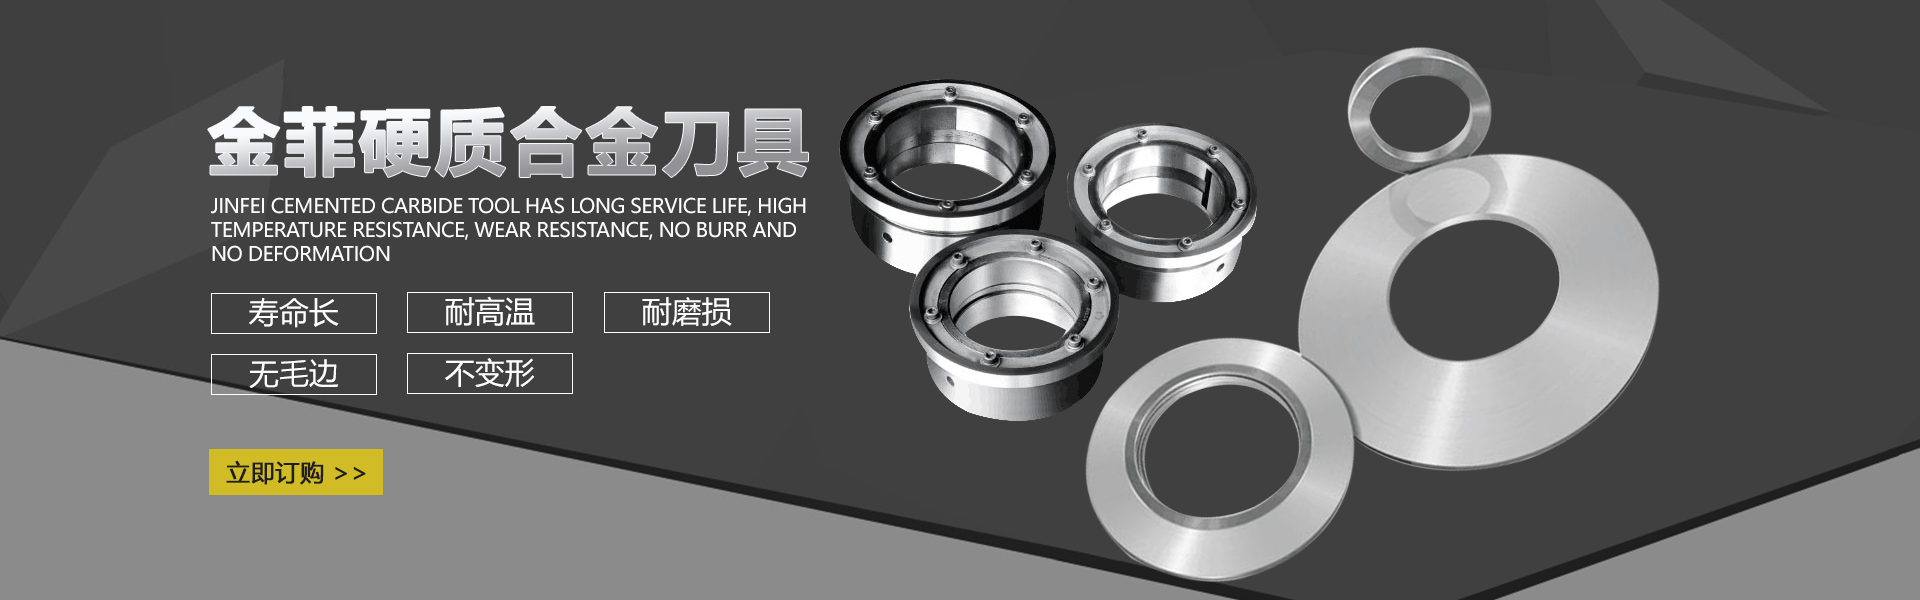
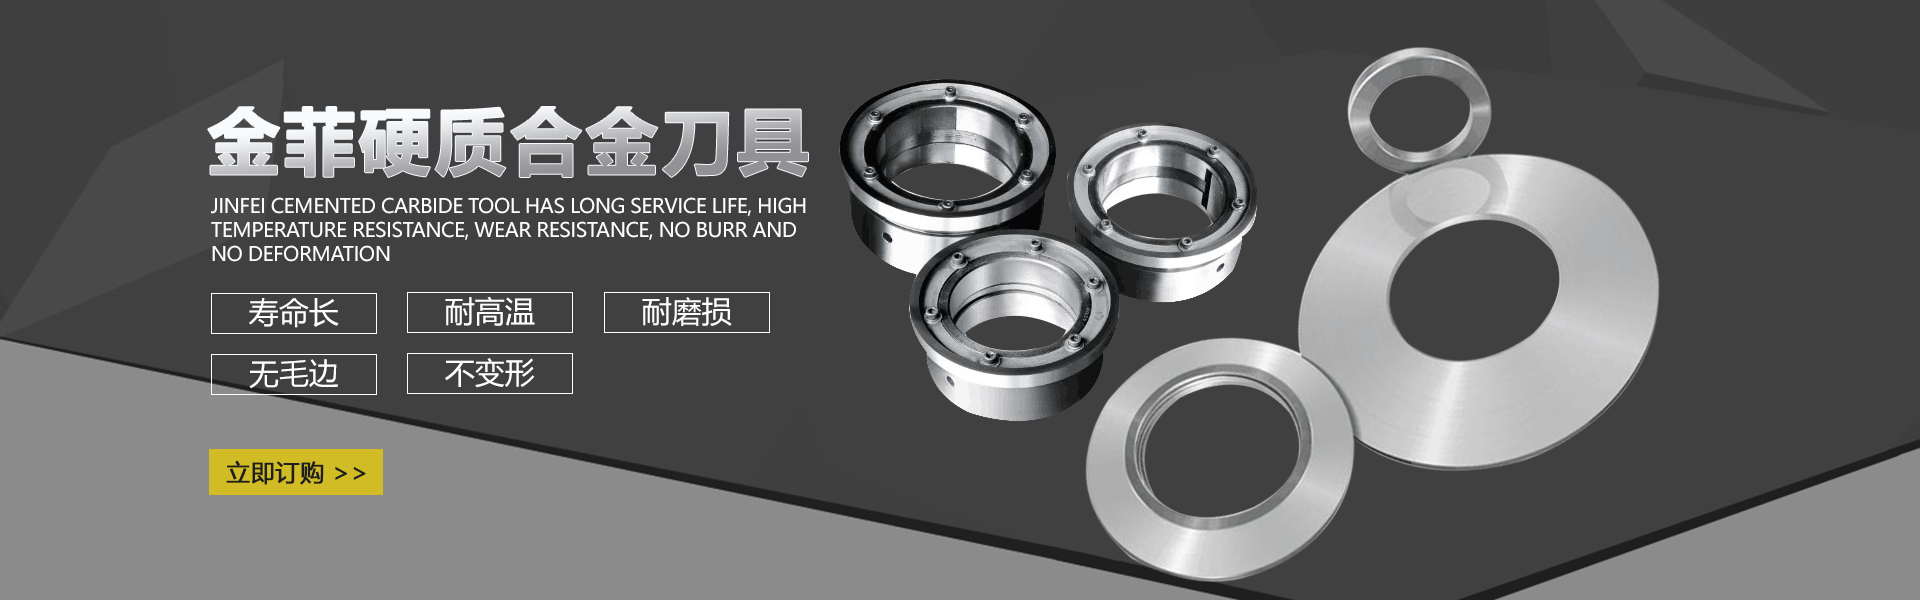
合金刀片是机械加工领域的重要切削工具,根据材质和用途可分为以下几类:
1.硬质合金刀片(钨钢刀片)
由碳化钨(WC)与钴(Co)粉末烧结而成,占市场份额60%以上。具有高硬度(HRA89-93)、耐磨性优异的特点,可承受800-1000℃高温,适用于钢、铸铁、不锈钢等材料的车削、铣削加工。通过添加碳化钛(TiC)、碳化钽(TaC)等成分可提升抗月牙洼磨损能力。涂层硬质合金刀片(如TiN、TiAlN涂层)能进一步提高耐热性和使用寿命。
2.高速钢刀片(HSS)
含钨、钼、铬等合金元素,硬度HRC62-67,韧性优于硬质合金。主要用于低速切削(<30m/min)和复杂刀具(如钻头、丝锥)。M42含钴高速钢在600℃仍保持高硬度,适合加工高温合金。
3.片
氧化铝(Al₂O₃)或氮化硅(Si₃N₄)基陶瓷材料,硬度达HRA91-95,耐热性1200℃。适用于高速精加工(200-800m/min)铸铁、淬硬钢。但脆性大,抗冲击性差,不适合断续切削。
4.立方氮化硼(CBN)刀片
硬度仅次于金刚石(HV8000-9000),耐热1400℃。主要用于HRC45以上淬硬钢、冷硬铸铁的精加工,表面粗糙度可达Ra0.4μm。PCBN复合片可承受断续切削冲击。
5.金刚石涂层刀片
通过CVD工艺在硬质合金基体沉积2-30μm金刚石膜,硬度HV9000-10000。特别适合加工硅铝合金、铜合金等有色金属,寿命提升5-10倍。但不适合加工铁系金属(碳亲和效应)。
6.金属片
钛基(TiCN)陶瓷与镍/钴粘结相复合,兼具陶瓷硬度和金属韧性。适用于不锈钢、球墨铸铁的半精加工,切削速度可达硬质合金的2倍。
选择时需综合考虑工件材料、加工精度、机床功率等因素。例如批量加工铸铁件优选片,淬火模具精加工用CBN,铝合金切削则适合金刚石涂层刀具。合理选用可提升效率30%-200%,降低单件加工成本。


折弯机刀片与环保之间存在着密切的关系,主要体现在刀片的废弃处理及其对环境的潜在影响上。
一方面,随着工业生产的不断发展和进步,数控及机械类加工设备在制造业中的应用日益广泛。作为金属成型的关键工具之一——折弯机的部件:刀片的使用量也随之大幅增加;而同时因长时间使用或达到使用寿命而被替换下来的废旧刀片数量亦不在少数。如果这些废旧的、可能含有有害物质的(例如硬质合金等材质)刀具被随意丢弃而不经适当处理的话就会对自然环境构成严重威胁如土壤污染和水源污染等问题便可能出现进而影响到生态平衡和人类健康生存空间的质量保障问题上了!这就强调了合理回收和处理这些废弃物的重要性了—它关乎到我们共同家园的守护哦~。
另一方面呢,有效回收利用这些旧有资源不仅减少了资源浪费还促进了循环经济的发展进程哟;通过一定技术手段恢复其部分甚至全部使用价值后再度投入生产环节中既降低了生产成本又提升了企业效益嘞(譬如说经过再磨削或者修复后的合格品是可以继续使用的嘛);当然了对于实在无法再利用的部分也可以通过途径进行科学处置以程度降低其对环境造成的不利因素啦~因此啊咱们在平时工作中就得树立起良好环保意识来做好相关分类收集工作并积极配合有关部门开展好回收活动才行呐!

折弯机刀片的制造工艺解析
折弯机刀片是钣金加工的部件,其制造工艺直接影响加工精度与使用寿命,主要工艺流程分为材料选型、热处理、精密加工及表面处理四大环节。
【材料选择】
高精度刀片多采用Cr12MoV、SKD-11等合金工具钢,要求耐冲击时选用42CrMo中碳合金钢。超硬刀片使用硬质合金(钨钢)或粉末冶金材料,硬度可达HRA90以上。材料需经光谱检测确保元素配比准确。
【工艺】
1.热处理工艺
采用真空淬火+多级回火处理:淬火温度1020-1080℃,油冷至200℃以下;三次回火(200-550℃)消除内应力,终硬度控制在HRC58-62。硬质合金刀片需在1400℃以上烧结成型。
2.精密加工
粗加工留0.3mm余量,线切割口后,采用数控平面磨床进行精密磨削,刀口直线度≤0.02mm/m,表面粗糙度Ra0.4μm以下。V型刀角度公差控制在±0.5°,刃口圆角R0.2-R1.0mm分级处理。
3.表面强化
通过物理气相沉积(PVD)镀钛处理,形成2-5μm的TiN/TiAlN涂层,表面硬度提升至HV2500以上。或采用低温离子氮化处理,渗层深度0.1-0.3mm,表面硬度达HV1100。
【质量控制】
使用三坐标测量仪检测形位公差,洛氏硬度计多点检测硬度均匀性,金相显微镜观察碳化物分布。成品需进行5000次折弯测试,刃口崩缺深度≤0.05mm为合格。
现代工艺结合激光熔覆技术,可在刀刃部位熔覆碳化钨合金层,实现局部硬度HRC65以上,延片寿命3-5倍。随着智能化发展,部分企业已引入AI算法优化热处理参数,显著提升产品一致性。

您好,欢迎莅临金菲刀具,欢迎咨询...
 触屏版二维码 |